Artykuł sponsorowany
Jak dobrać materiał precyzyjnej folii regulacyjnej do warunków pracy w warsztacie
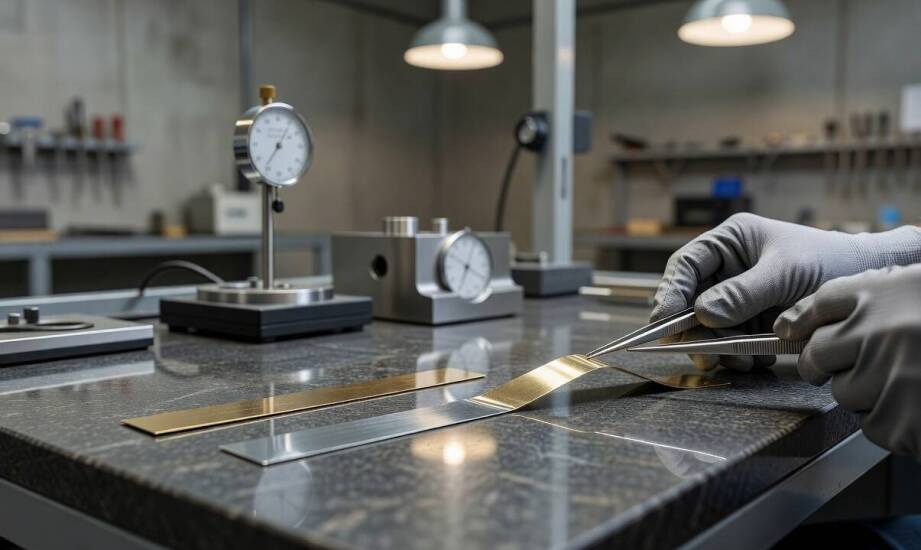
W warsztacie mechanicznym precyzyjna regulacja luzu między elementami maszyny lub osiowanie wałów często decyduje o bezawaryjnej pracy całego zespołu. Dwie pozornie identyczne podkładki o tej samej grubości mogą dawać skrajnie odmienne rezultaty po zamontowaniu. Jeden wariant utrzymuje fabryczne ustawienie przez wiele miesięcy, podczas gdy inny szybko odkształca się pod dociskiem lub pozostawia trwały ślad na powierzchni styku maszyny.
Przeczytaj również: Jak stworzyć magiczną atmosferę w ogrodzie dzięki lampom solarnym i girlandom?
Właściwości mosiądzu i stali w procesie regulacji
Mosiądz charakteryzuje się wytrzymałością na rozciąganie rzędu 340–470 MPa oraz twardością 55–73 HB. Materiał ten bardzo łatwo poddaje się formowaniu i cięciu, co ułatwia dopasowanie do nietypowych lub nieregularnych powierzchni. Jednocześnie stop ten odkształca się plastycznie pod stałym obciążeniem, dlatego po demontażu widać ślad docisku na elementach współpracujących. Taka właściwość bywa jednak pożądana, gdy cienki element regulacyjny ma idealnie ułożyć się do mikronierówności żeliwnego korpusu.
Przeczytaj również: Cieplarka laboratoryjna a oszczędność energii – czy to możliwe?
Stal nierdzewna gatunku 304 zapewnia wytrzymałość na poziomie 505–515 MPa oraz znacznie wyższą twardość bazową. Sztywny arkusz zachowuje swój pierwotny kształt pod długotrwałym dociskiem, co eliminuje ryzyko pozostawienia wtórnych śladów na precyzyjnych płaszczyznach styku. Wysoka twardość sprawia jednocześnie, że cięcie na wymiar wymaga użycia solidniejszych narzędzi, na przykład profesjonalnych nożyc do blachy lub mikroszlifierek. Odporność na kompresję predysponuje ten materiał do ciągłej pracy pod ciężkimi odlewami.
Przeczytaj również: Frezowanie szyldów a estetyka – jak przyciągnąć uwagę klientów?
Stal węglowa serii 1008–1010 gwarantuje wysoką wytrzymałość mechaniczną przy optymalnych kosztach zakupu. Materiał pod wpływem skrajnie dużego docisku może ulegać delikatnemu spłaszczeniu, co minimalnie obniża powtarzalność samej regulacji podczas wielokrotnego demontażu podzespołu. W zamkniętych przestrzeniach warsztatowych rozwiązanie to sprawdza się przy zadaniach wymagających dużej sztywności i całkowitego braku kontaktu z czynnikami rdzennymi. Zwykła stal bardzo dobrze znosi obciążenia statyczne w szczelnych zespołach napędowych.
Dobór materiału i zasady pracy z foliami
Zmienne środowisko, zapylenie i wahania temperatury bezpośrednio modyfikują trwałość arkuszy umieszczonych w szczelinach. Ciecze obróbcze o odczynie zasadowym przyspieszają korozję stali niestopowej, co szybko prowadzi do powstawania ognisk rdzy, purchli i utraty nominalnego wymiaru. Z kolei stal nierdzewna utrzymuje fabryczne parametry w środowisku wilgotnym oraz przy ciągłym kontakcie z chłodziwami syntetycznymi. Mosiądz wykazuje wystarczającą odporność w łagodnych warunkach, lecz agresywne środki smarne mogą z czasem wywołać proces odcynkowania stopu i jego postępujące kruszenie.
Zabrudzenia mechaniczne przedostające się do szczelin montażowych powodują mikroskopijne ścieranie powierzchni styku, co można zaobserwować po wielomiesięcznym docisku. Wyższa temperatura w hali produkcyjnej napędza ponadto reakcje korozyjne, gdy metal pozostaje w strefie stałego działania wilgoci technologicznej. Prawidłowa diagnoza środowiska pozwala uniknąć kosztownej sytuacji, w której wyregulowany komponent traci osiowość po kilku tygodniach pracy.
Wytrzymała Folia metalowa pozwala na uzyskanie precyzji rzędu setnych części milimetra podczas skomplikowanego osiowania napędów. Zadania wymagające częstego docinania na konkretny wymiar bezpośrednio przy naprawianej maszynie ułatwia miękki mosiądz lub bardzo cienka stal węglowa. Z kolei instalacje docelowe pod stopami ciężkich tokarek lub frezarek CNC wymagają bezwzględnie zastosowania odpornej na odkształcenia stali nierdzewnej.
Praktyka toruńskiej spółki MM-TOOLS ŚPIEWAK potwierdza, że prawidłowy dobór stopu to zaledwie połowa sukcesu, ponieważ równie ważne pozostaje fizyczne magazynowanie materiału. Przechowywanie wiotkich elementów wymaga idealnie płaskiego podłoża w suchym miejscu, całkowicie wolnym od opiłków i kurzu. Wszelkie zgięcia, zarysowania i załamania struktury trwale obniżają dokładność pomiarową arkusza, dlatego z rolkami należy postępować bardzo ostrożnie w trakcie transportu. Odcinanie fragmentów mosiądzu można wykonać mocnym nożem introligatorskim, natomiast twarda stal nierdzewna wymaga użycia frezów trzpieniowych lub dedykowanych pilników obrotowych.
Ostateczny wybór konkretnego stopu zależy bezpośrednio od projektowanych obciążeń mechanicznych, lokalnego środowiska pracy i oczekiwanej powtarzalności wymiaru. Mosiądz sprawdza się doskonale podczas szybkich i łatwych w obróbce regulacji, gdzie podatność na formowanie stanowi atut montażowy. Stal nierdzewna gwarantuje pełną stabilność i wieloletnią żywotność w agresywnym i wilgotnym otoczeniu nowoczesnych centrów obróbczych. Podstawowa stal niestopowa stanowi z kolei solidną oraz niezwykle opłacalną alternatywę przeznaczoną do suchych przestrzeni o równomiernym nacisku.
Kategorie artykułów
Polecane artykuły

Jak elastyczność oferty wynajmu wpływa na realizację budowlanych projektów?
Elastyczność oferty wynajmu dźwigów jest kluczowa dla sukcesu projektów budowlanych. Dzięki różnorodności maszyn i ich specyfikacji, firma może precyzyjnie dopasować sprzęt do wymagań inwestycji. To przekłada się na efektywność dźwigów oraz terminowość realizacji, co ma istotne znaczenie w branży bu

Rola notariusza w procesie poświadczenia dziedziczenia w Warszawie
Notariusz ma na celu poświadczenie dziedziczenia, zapewniając prawidłowe i zgodne z prawem ustalenie praw do spadku. W stolicy jego zadania obejmują sporządzanie aktów notarialnych oraz potwierdzanie składników majątku spadkowego, co jest istotne dla przejrzystości całego procesu. Dziedziczenie doty